

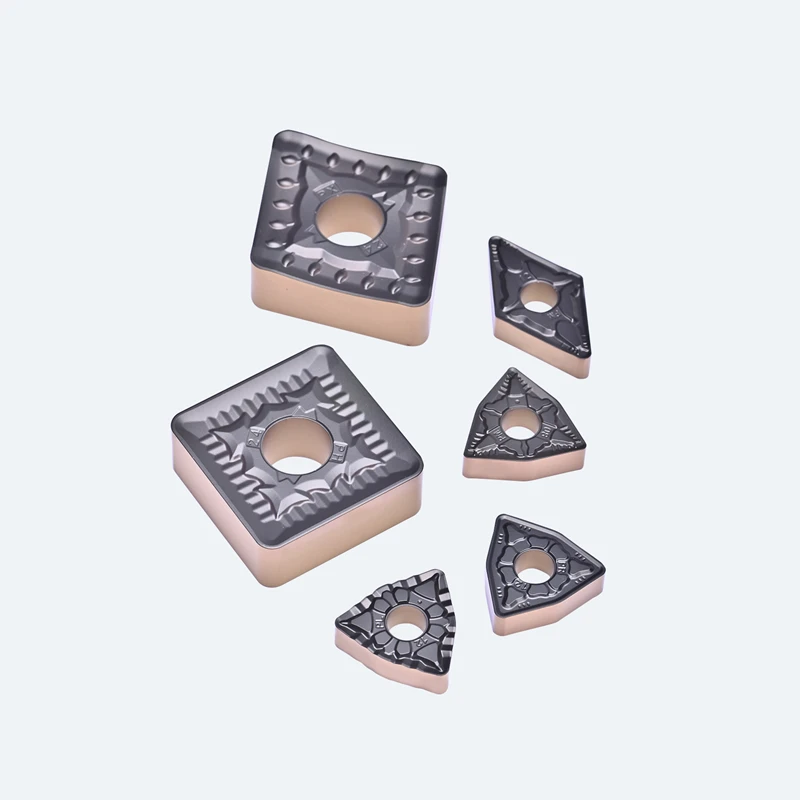
Serija je izdelana iz obojestranskih-karbidnih ploščic, prevlečenih s-CVD, izdelanih za jeklo ISO P, od lahke končne obdelave do resnega prekinjenega težkega rezanja. Združuje osem aplikacij-ujemajočih se geometrij lomilnikov ostružkov - PF, PL, PM, PE, PR, PX, PY in PH - s tremi novo razvitimi kakovostmi, GPT6220, GPT6225 in GPT6230, v celotnem portfelju oblik ISO: CNMG, DNMG, SNMG, TNMG, WNMG, VNMG, KNUX in RNMG.
Ker je vsak vložek negativen (odmik 0 stopinj), režeta obe ploskvi: CNMG vam nudi štiri uporabne robove, WNMG šest, SNMG osem - dvakrat več kot eno-stranski pozitivni vložek enake velikosti vogalov. Na stabilnih CNC stružnicah, ki obdelujejo ogljikovo jeklo, legirano jeklo in lito jeklo, od tod izvira stroškovna prednost.
Specifikacija
|
Atribut |
Specifikacija |
|
ISO aplikacijski razred |
P- jeklo (ogljikovo, legirano, lito jeklo, feritno/martenzitno nerjavno) |
|
Vstavi slog |
Negativno, odmik 0 stopinj, dvo-stransko |
|
Oblike na voljo |
CNMG, DNMG, SNMG, TNMG, WNMG, VNMG, KNUX, RNMG |
|
Geometrije lomilcev ostružkov |
PF, PL, PM, PE, PR, PX, PY, PH (skupaj 8) |
|
Izenačene ocene |
GPT6220 · GPT6225 · GPT6230 |
|
Premaz |
Večplastni CVD - TiN / TiCN / Al₂O₃ |
|
Rezalni robovi na ploščico |
4 (C, D, V) · 6 (T, W) · 8 (S) |
|
Radiji kotov |
0,4 · 0,8 · 1,2 · 1,6 · 2,0 mm in inčni ekvivalenti |
|
Razpon globine reza |
0,3 mm(PF končna obdelava) do8 mm(PH močno rezanje) |
|
Združljivost |
ISO 1832 - se prilega vsakemu skladnemu držalu negativa |
Kaj pomeni "negativna serija P".
P je razred materiala ISO 513 za jeklo.Ploščica razreda AP-je zasnovana za dolge, duktilne odrezke in vzorec-kraterske obrabe, ki ga proizvajajo ogljikovo jeklo, legirano jeklo in lito jeklo. Uporaba P ploščice v nerjavnem ali litem železu je eden najpogostejših vzrokov za nepredvidljivo življenjsko dobo orodja v delavnici.
Negativen je kot prostega prostora 0 stopinj in je vzvod za dejansko zmogljivost.Robni kot 90 stopinj je top in debel, zato veliko bolje preživi prekinjen rez ali ponarejeno površino kot oster pozitivni rob. In ker v zgornjo ploskev ni prostora, je ploščica simetrična in jo je mogoče obrniti -, od koder prihaja podvojeno število robov.
Kompromis-je rezalna moč: negativni rob potrebuje togo nastavitev s trdnim oprijemom, kratkimi previsi ter dovolj moči in mase vretena, da absorbira obremenitev. Na lahkem stroju ali delu s tankimi-stenami uporabite pozitivno geometrijo.
Osem geometrij ostružkov: PF, PL, PM, PE, PR, PX, PY, PH
Lomilec ostružkov se odloči, ali se ostružki zvijejo in zlomijo ali se ovijejo okoli vpenjalne glave kot ptičje gnezdo. Vsaka geometrija se ujema z ozkim pasom globine reza in podajanja.
|
Geometrija |
Delovanje |
Globina reza (ap) |
Vir (fn) |
Značilnost oblikovanja |
|
PF |
Končna obdelava |
0,3–1,5 mm |
0,08–0,25 mm/vrt |
Tri{0}}stopenjska inteligentna platforma-za lomljenje čipov |
|
PL |
Končna do pol{0}}končna obdelava |
0,5–2,0 mm |
0,15–0,30 mm/vrt |
Rezilo-v obliki valov |
|
popoldne |
Pol{0}}dodelava |
1,0–3,0 mm |
0,20–0,40 mm/vrt |
Pozitiven nagib, dvojna-antena dvignjena zemlja |
|
PE |
Pol{0}}dodelava |
1,0–3,0 mm |
0,20–0,40 mm/vrt |
Geometrija visoke trdnosti robov |
|
PR |
Grobanje |
2,0–5,0 mm |
0,30–0,55 mm/vrt |
Ravno zemljišče z-veliko robno širino |
|
PX |
Močno rezanje |
3,0–8,0 mm |
0,40–0,80 mm/vrt |
Nagibni kot, zmanjšan rezalni upor |
|
PY |
Močno rezanje |
3,0–8,0 mm |
0,40–0,80 mm/vrt |
Ploščat, z velikim robom-širine z močnim lomljenjem odrezkov |
|
PH |
Močno rezanje |
3,0–8,0 mm |
0,40–0,80 mm/vrt |
Valovita -štrleča črta, uravnotežen upor v primerjavi z nadzorom odrezkov |
Preberite tri skupine:
Končna obdelava PF in PL.PF je prva izbira s tri-stopenjsko platformo, ki doseže globine in hrani običajne geometrije. PL doda rob-v obliki valov za profiliranje, kjer globina reza niha.
PM in PE pokrivajo-končno obdelavo.PM je možnost-splošnega namena - pozitivne stopnje za zmanjšanje odpornosti, dvojna-zemljitev antene za zlom čipa. PE zamenja lomljenje čip-za trdnost robov, ko je težava nastavitev, ne čip.
PR, PX, PY in PH odstranijo večino materiala.PR hrapavosti z ravnim robom-širine, ki preživi prve prehode-odstranitve. PX zmanjša upor s kotom naklona, kjer moč stroja omejuje vašo globino reza. PY ohranja trdnost robov pri neprekinjenih težkih prehodih. PH, prva izbira za težko rezanje, uravnoteži odpornost proti nadzoru odrezkov z valovito-štrlečo črto.
Ujemajoče se stopnje: GPT6220, GPT6225, GPT6230
|
Ocena |
Karakter substrata |
Priporočeno delovanje |
Pogoji rezanja |
|
GPT6220 |
Visok{0}}cementirani karbid |
Končna do pol{0}}končna obdelava |
Neprekinjeno in svetlo prekinjeno |
|
GPT6225 |
Trden-ojačan karbid, uravnotežen |
Pol{0}}dodelava |
Splošno neprekinjeno in prekinjeno |
|
GPT6230 |
Trden-ojačan karbid, največja žilavost s primerljivo odpornostjo proti obrabi |
Pol{0}}dokončna do groba obdelava |
Največ motenj |
Vsi trije razredi imajo novo razvito večplastno CVD prevleko z izjemno oprijemljivostjo na podlagah, izdelanih po postopku GEFORTECH: prevleka zagotavlja odpornost proti obrabi, podlaga pa žilavost.
GPT6220 je stopnja-odpornosti proti obrabi - najvišja rezalna-zmogljivost od treh in najdaljša življenjska doba orodja od treh pri čistih neprekinjenih rezih. GPT6225 je uravnotežen delovni konj, ki pokriva večino-talnih del v trgovini. GPT6230 je razred žilavosti za prekinjene reze, neuravnotežene dele in kovane kože. Premik navzdol po seznamu zamenja hitrost za preživetje.
Vsi trije so na voljo tudi v serijah Negative Q, Negative G in Positive U, tako da je mogoče en razred standardizirati v mešanem inventarju orodij.
Vstavite oblike in kode velikosti ISO
Vsak vložek serije P je skladen s standardom ISO 1832, zato vam koda na škatli pove, kaj točno imate. V CNMG120408:C80 stopinjski rombični ·Nnegativno, razmik 0 stopinj ·Mrazred tolerance ·Gdvo-stransko, sredinska luknja, brušen rob ·1212 mm včrtan krog ·044,76 mm debelina ·080,8 mm kotni radij.
|
Oblika |
Vključen kot |
Rezalni robovi |
ISO primer |
enakovredno ANSI |
Tipična uporaba |
|
C- CNMG |
80 stopinjski rombični |
4 |
CNMG120408 |
CNMG432 |
Splošno struženje, čeljenje, profiliranje - privzeta negativna oblika |
|
D- DNMG |
55 stopinj rombičnega |
4 |
DNMG150608 |
DNMG442 |
Profiliranje in kopirno struženje, dobra dostopnost |
|
S- SNMG |
90 stopinjski kvadrat |
8 |
SNMG120408 |
SNMG432 |
Močno grobo obdelavo in obdelavo, največ robov na ploščico |
|
T- TNMG |
60 stopinjski trikotnik |
6 |
TNMG160408 |
TNMG332 |
Splošno struženje, kjer je trikotnik že obdelan |
|
W- WNMG |
80 stopinjski trigon |
6 |
WNMG080408 |
WNMG431 |
Groba do pol{0}}končna obdelava, močan rob z dobro ekonomičnostjo |
|
V- VNMG |
35 stopinj rombičnega |
4 |
VNMG160404 |
VNMG331 |
Fino profiliranje, tesen radij |
|
K- KNUX |
55 stopinjski paralelogram |
2 |
- |
- |
Kopiranje struženje, lahka končna obdelava |
|
R- RNMG |
Okrogla |
Večkratna |
RNMG120400 |
RNMG42 |
Trdi materiali, težko odstranjevanje zalog, prekinjene površine |
Zadnji dve števki kode ANSI podajata polmer nosu v 64. palca: CNMG432 je polmer 2/64 palca ali 0,8 mm. Naročite s kodo, ki jo uporablja vaša trgovina.
Priporočeni začetni parametri rezanja
|
Geometrija |
Delovanje |
Vc (m/min) |
fn (mm/vrt) |
ap (mm) |
|
PF |
Končna obdelava |
180–300 |
0.08–0.25 |
0.3–1.5 |
|
PL |
Končna do pol{0}}končna obdelava |
160–280 |
0.15–0.30 |
0.5–2.0 |
|
popoldne |
Pol{0}}dodelava |
150–260 |
0.20–0.40 |
1.0–3.0 |
|
PE |
Pol{0}}dodelana, nestabilna |
130–230 |
0.20–0.40 |
1.0–3.0 |
|
PR |
Grobanje |
120–220 |
0.30–0.55 |
2.0–5.0 |
|
PX / PY / PH |
Močno rezanje |
100–180 |
0.40–0.80 |
3.0–8.0 |
Začetne vrednosti za CVD{0}}prevlečene negativne ploščice v jeklu ISO P. Za prekinjene reze zmanjšajte Vc za 15–25 % in se premaknite za eno stopnjo nižje v geometriji. Potrdite zadnje okno proti tehnični ekipi SW.
Primer uporabe: grobo obdelavo polovice gredi v 40Cr
V dokumentirani proizvodni seriji je aWNMG080408-PMvstavi v ocenoGPT6220grobo obdelan 40Cr (ekvivalent AISI 5140) pol gredi pri HB200–340 - 75–219 m/min, 0,29 mm/vrt, 1–2 mm globine reza, suho. Geometrija PM je ohranila nadzor nad odrezki po celotni globini--rezanega traku, medtem ko je prevleka GPT6220 CVD prenašala površinsko hitrost na utrjenem legiranem jeklu: stabilno, predvidljivo grobo obdelavo na delu, ki ga je težko držati.
Negativni proti pozitivnim vložkom
|
Negativno (ta serija) |
Pozitivno |
|
|
Varnostni kot |
0 stopinj |
5-11 stopinj |
|
Trdnost robov |
Visok - topi 90-stopinjski rob |
Lažje zmanjšajte - ostružke z ostrimi robovi |
|
Rezalna sila |
Visok - potrebuje togo napravo |
Nizek - ustreza lahkim strojem in dolgim previsom |
|
Robovi na vložek |
4–8, oboje-stran |
2, eno-stranski |
|
Cena na rob |
Najnižja |
višje |
|
Prva izbira za |
Groba obdelava, prekinjeni rezi, trdo jeklo, -serijska proizvodnja |
Končna obdelava, vrtanje, tanke stene, ne{0}}železo |
Izberite negativno serijo P, ko je del trdno držan, ima stroj moč in maso, je rez težek ali prekinjen ali ko cena orodja na rob poganja odločitev - standardna konfiguracija za gredi, zobnike, pesta in prirobnice. Izberite pozitivno geometrijo, ko ima del tank{2}}steno, vrtalni drog močno previsi, je stružnica majhna ali obrabljena ali ko končate in potrebujete najmanjšo rezalno silo.
Kako izbrati pravi vložek
Začnite z nosilcem, ki ga že imate.Koda držala določa obliko, odmik, roko in način vpenjanja.
Popravite velikost in radij kotaglede na specifikacijo držala in značilnosti dela: majhni radiji za končno obdelavo in šibke dele, veliki radiji za trdnost pri grobi obdelavi.
Izberite lomilec ostružkov iz reza, ki ga boste resnično zagnali, z uporabo njegove dejanske globine reza in podajanja.
Izberite razred glede na stabilnost reza: čisto in neprekinjeno, GPT6220; mešano, GPT6225; prekinjen ali neuravnotežen, GPT6230.
Začnite na sredini okna Vc in opazujte čip.Kratki, zaviti, srebrno-do-rjavi čipi pomenijo, da imate prav; nitasti čipi pomenijo, da je podajanje premajhno za geometrijo, modri čipi pomenijo, da je hitrost previsoka.
Priljubljena oznake: vložki za negativno struženje, Kitajska vložki za negativno struženje proizvajalci, dobavitelji, tovarna


