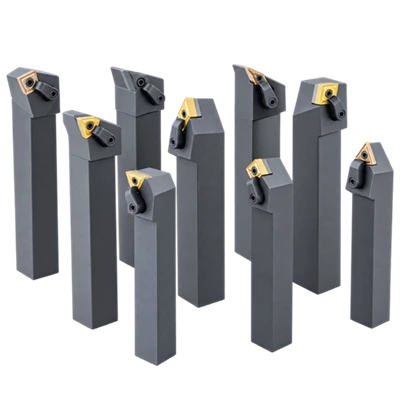
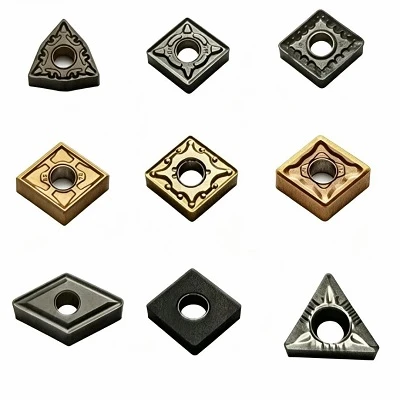
Ploščice serije SW Negative E so na voljo v dveh glavnih geometrijah: EL in EM.

Vrste vložkov serije L
Vsaka vrsta ploščic serije E je prilagojena različnim strojnim postopkom, od končnega do grobega rezanja. Naslednja tabela poudarja funkcije in aplikacije vsake geometrije ploščice.

Ti vložki so še posebej priljubljeni v panogah, kot so vesoljska, obrambna in energetska, kjer sta natančnost in zanesljivost kritični.
EL vložki: popolni za lahko rezanje superzlitin
EL vložki so namenjeni predvsem za dodelavo in poldodelavo. Zaradi nizke rezalne sile so primerni za obdelavo dolgih previsnih obdelovancev in tankostenskih komponent. Te ploščice ponujajo oster rezalni rob, ki zmanjšuje vibracije in zmanjšuje tveganje poškodb orodja. Geometrija ploščic EL zagotavlja stabilen nadzor odrezkov in gladko površino, kar je ključnega pomena pri delu z materiali, ki jih je težko obdelovati, kot so titanove zlitine in visokotemperaturne superzlitine.
Kot ugotavljata Wang & Li (2019)[2], so nizke rezalne sile bistvene za ohranjanje dimenzijske natančnosti in izogibanje vibracijam pri obdelavi občutljivih ali zapletenih geometrij. Edinstvena zasnova ploščic serije EL občutno zmanjša te izzive, saj ponuja natančno rezanje, ki izboljša kakovost obdelave.
EM ploščice: visoka rezalna moč za globoko obdelavo
Za zahtevnejše postopke, kot sta polfina in groba obdelava, so ploščice EM najboljša rešitev. Odlikujejo jih visoka trdnost rezalnega roba, kar je idealno za globoke reze v visokotemperaturne zlitine. EM ploščice zagotavljajo ravnovesje med trdnostjo in ostrino ter zagotavljajo učinkovito odstranjevanje odrezkov tudi pri visokih rezalnih silah. Zaradi njihove zmožnosti delovanja pri visokih toplotnih obremenitvah in agresivnih pogojih rezanja so nepogrešljivi za aplikacije, kot je obdelava superzlitin.
V študiji Guo & Liu (2020)[3] je bilo ugotovljeno, da so ploščice EM odlične pri obdelavi visokotemperaturnih materialov, kot je GH4169 (superzlitina na osnovi niklja), saj ohranjajo stabilen rezalni rob in se učinkovito upirajo obrabi v težkih obdelovalnih okoljih.
obseg obdelave
Geometry EL je primeren za lahko rezanje superzlitin.
Geometry EL je primeren za srednje razrez superzlitin.
Stružni vložki za težko obdelovalne materiale
Študija primera: obdelava GH4169 z uporabo EM ploščic
Praktični primer delovanja EM ploščice je mogoče videti pri obdelavi GH4169, visokotemperaturne superzlitine. Za to nalogo je bil uporabljen vložek CNMG120408-EM (razred GST7115) pod naslednjimi pogoji:
|
Vstavi |
CNMG120408-EM |
|
Ocena |
GST7115 |
|
Material |
GH4169 (HB350-400) |
|
Hitrost |
Vc=30m/min |
|
Krma |
fr =0.15 mm/r |
|
Globina |
ap=1 mm |
|
Hlajenje |
Emulzija na vodni osnovi |
|
Vrsta obdelave |
Kontinuirano polfinsko struženje zunanjih valjev |
Vrsta obdelave: Kontinuirano polkončno struženje zunanjih valjev
Ta primer prikazuje, kako EM ploščice delujejo učinkovito pri operacijah globokega rezanja, ohranjajo odlično kakovost površine in življenjsko dobo orodja tudi v agresivnih pogojih rezanja.
Aplikacija
Serija SW Negative E je namenjena struženju materialov, ki jih je težko obdelovati, zlasti superzlitin na osnovi niklja, drugih visokotemperaturnih zlitin in titanovih zlitin. Tipični uporabniki vključujejo proizvajalce v vesoljskem, energetskem in natančnem inženiringu, kjer so pomembni celovitost komponent, skladnost dimenzij in zanesljivost procesa.
EL je priporočena geometrija za ocenjevanje za lahke rezalne in končne operacije. EM je geometrija, ki jo je treba ovrednotiti, kadar polkončna ali groba obdelava zahteva močnejši rezalni rob.
Primer uporabe: obdelava GH4169 z EM vložki
Referenčna aplikacija na izvirni strani izdelka opisuje neprekinjeno polkončno obdelavo zunanjega cilindra iz superzlitine GH4169 na osnovi niklja. Uporabljeni vložek je bil CNMG120408-EM razreda GST7115. Objavljeni pogoji so prikazani spodaj kot začetna referenca, ne kot zajamčene nastavitve za vsak stroj ali komponento.
|
Vstavi |
CNMG120408-EM |
|
Ocena |
GST7115 |
|
Material obdelovanca |
GH4169 (HB350–400) |
|
Hitrost rezanja |
Vc=30 m/min |
|
Hitrost podajanja |
f=0.15 mm/vrt |
|
Globina reza |
ap=1 mm |
|
Hlajenje |
Emulzija na vodni osnovi |
|
Obdelovalni postopek |
Kontinuirana pol-dodelava zunanjih valjev |
Učinkovitost v proizvodnji se bo razlikovala glede na togost stroja, previs orodja, stanje obdelovanca, dovod hladilne tekočine in stabilnost nastavitve. Potrdite podatke o rezanju s kontroliranim preskusom in preglejte obrabo, nastajanje odrezkov, površinsko obdelavo in rezultate dimenzij.
Kako izbrati pravi vložek serije E
Izbira mora temeljiti na zlitini obdelovanca, stopnji obdelave, zahtevani kakovosti površine in togosti sistema stroj-orodje-obdelovanec.
Izberite EL za končno in delno končno obdelavo, ko so nizke rezalne sile in nadzor dimenzij prednostni, zlasti pri dolgih previsih ali tankostenskih komponentah.
Ocenite EM za polkončno in grobo obdelavo, ko postopek zahteva večjo trdnost robov ali globlji rez.
Izberite med GST7115, GST7120 in GST7130 glede na material in pogoje rezanja, nato potrdite izbiro v vzorčnem testu.
Ohranite togo nastavitev, čim bolj zmanjšajte previs orodja, zagotovite ustrezen dovod hladilne tekočine in spremljajte obrabo bokov, odkrušanje in končno obdelavo površine.
Pogosto zastavljena vprašanja
Geometrija EL je zasnovana za nizke rezalne sile, zaradi česar je primerna za končno in delno obdelavo, zlasti na obdelovancih z dolgimi previsi in tankimi stenami.
Serija je namenjena predvsem za superzlitine in visokotemperaturne zlitine. Lahko se oceni tudi za titanove zlitine in druge materiale, ki jih je težko obdelovati po preskusu uporabe.
Uporabite rezalne parametre, ki ustrezajo materialu in delovanju obdelovanca, vzdržujte stabilno vpenjanje in po potrebi zagotovite učinkovito hladilno sredstvo, kot je emulzija na vodni osnovi. Spremljajte obrabo in prilagodite parametre glede na dejanske rezultate.
EL ploščice so namenjene fini in pol fini obdelavi, kjer so pomembne majhne rezalne sile, stabilnost procesa in kvaliteta površine.
Zaključek
Serija SW Negative E ponuja možnosti EL in EM geometrije za obdelavo superzlitin, visokotemperaturnih zlitin in titanovih zlitin. EL se osredotoča na končno obdelavo in delno obdelavo z nizko silo, medtem ko EM ponuja močnejši rezalni rob za zahtevnejše operacije. Z možnostmi kakovosti GST7115, GST7120 in GST7130 s PVD prevleko lahko uporabniki ocenijo primerno kombinacijo za svoj material in pogoje obdelave. Obrnite se na SW z materialom obdelovanca, vnesite kodo in rezalne parametre, da se pogovorite o ustrezni poskusni rešitvi.
Priljubljena oznake: Vložki za struženje iz karbidne trdine, Kitajska Proizvajalci, dobavitelji, tovarna vložkov za struženje iz karbidne trdine